

 JĘZYK

Projektowanie zrównoważonych opakowań: przewodnik konwertera dla marek żywności i zwierząt domowych
Kiedy europejska marka przekąsek ponownie zakwalifikowała stojącą torebkę o masie 250 g na rynek niemiecki, grafika nigdy nie była problemem. Triplex PET/folia/PE, którego używał przez dekadę, zawierał mniej więcej połowę swojej masy w polietylenie, czyli znacznie poniżej progu 90% tego samego polimeru, który obecnie obowiązują europejskie wytyczne dotyczące projektowania pod kątem recyklingu w przypadku formatów elastycznych. Opakowanie pięknie prezentowało się na półce i nigdzie nie można było uznać, że nadaje się do recyklingu.
Wniosek pierwszy: projektowanie zrównoważonych opakowań ustala się na etapie specyfikacji, na kilka miesięcy przed umieszczeniem grafiki. Rodzina polimerów, liczba warstw, waga materiału, zawartość materiału pochodzącego z recyklingu i droga po wycofaniu z eksploatacji decydują o tym, czy woreczek może być sprzedawany jako nadający się do recyklingu, czy nadal chroni produkt przez dwanaście miesięcy i jaki zakres opłat za rozszerzoną odpowiedzialność producenta (EPR) płaci Twój zespół finansowy. Wszystko wydrukowane na opakowaniu jest następstwem tych decyzji.
Sześć decyzji dotyczących specyfikacji, które decydują o wszystkim
W przypadku opakowań elastycznych zrównoważony rozwój nie jest ćwiczeniem marketingowym, jest to ćwiczenie kreślarskie. Sześć opcji niesie ze sobą prawie całe znaczenie środowiskowe i handlowe, a każdy z nich ma konsekwencje produkcyjne, które są widoczne na linii napełniania, a nie na platformie przesuwnej.
| Decyzja projektowa | Co to zmienia na linii | Typowa wymiana zdań |
|---|---|---|
| Uproszczenie monomateriału (cały PE lub cały PP) | Struktura folii, okno uszczelnienia, prędkość linii | Niższa bariera tlenowa; Może być konieczna warstwa wiążąca EVOH lub MDO-PE |
| Redukcja skrajni o 10-20% | Napięcie wstęgi, ciśnienie uszczelnienia, wydajność spadania | Wymaga sprawdzenia nowej pieczęci i ponownego przetestowania okresu przydatności do spożycia |
| Zawartość pochodząca z recyklingu pokonsumenckiego (PCR) | Pozyskiwanie żywicy, przestrzeganie zasad kontaktu z żywnością | Dopuszczalna dostępność, barwa i zapach w kontakcie z żywnością |
| Certyfikowany, kompostowalny substytut | Konwersja, wilgotność przechowywania, uszczelnianie | Odzyskuje wartość tylko tam, gdzie istnieje możliwość odbioru kompostownika przemysłowego |
| Formaty włókniste lub papierowe | Sprzęt do napełniania, ochrona przed wilgocią | Zwykle wymaga powłoki lub wykładziny, aby zapewnić długi okres przydatności do spożycia |
| Dopasowanie rozmiaru lub zmiana formatu | Dokładność masy wypełnienia, kostka palety, liczba skrzynek | Może być wymagane nowe oprzyrządowanie do napełniania |
Zmień jedno z nich, a zazwyczaj będziesz w stanie zarządzać ryzykiem w ramach pilotażu. Zmień trzy na raz, bez prób filmowych i danych o okresie przydatności do spożycia, a kupisz wycofanie, a nie historię zrównoważonego rozwoju.
Zasada 90%: czego naprawdę wymaga monomateriał
Większość europejskich wytycznych dotyczących elastycznych opakowań poliolefinowych, w tym CEFLEX i RecyClass, skupia się na jednej liczbie: co najmniej 90% masy opakowania powinno stanowić pojedynczy polimer, zwykle PE lub PP. Budżet ten musi pokryć szczeliwo, warstwę zewnętrzną, klej, warstwę barierową, zamek błyskawiczny i tusz. Nie ma nic za darmo, a zamek błyskawiczny lub wylewka w niewłaściwym polimerze może sam pochłonąć naddatek.
Struktura monomateriałowa nie jest „tylko PE”. Jest to PE z niewielkim, zamierzonym dodatkiem EVOH, warstw wiążących lub cienkiej warstwy metalizowanej. Pozostań w ramach limitu, a opakowanie znajdzie się w opasce nadającej się do recyklingu; przekroczy tę kwotę, a pakiet spadnie do wyższej klasy opłat EPR na kilku rynkach UE.
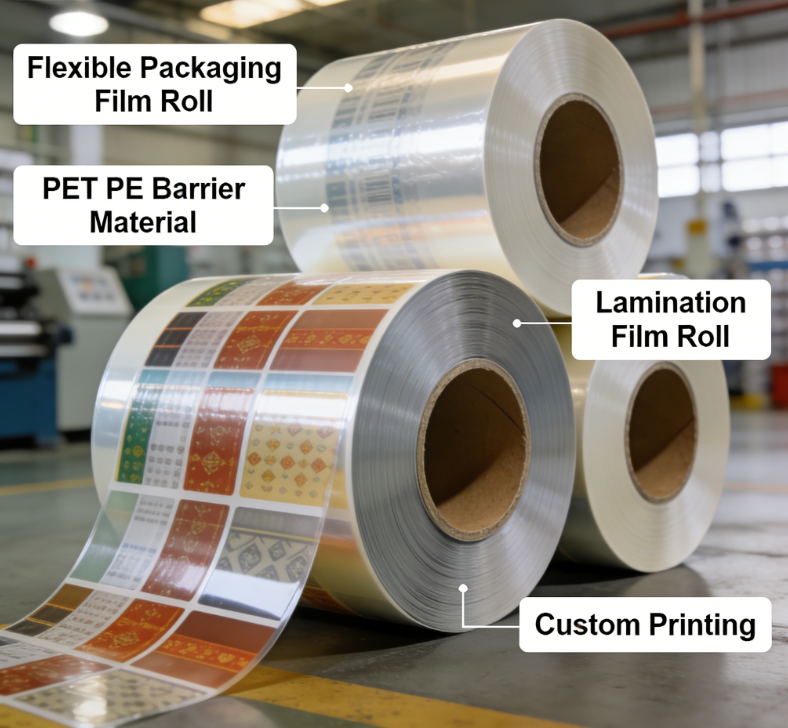
Zwykle w pierwszej kolejności sprawdzane jest przeprojektowanie magazynu Rollstock, ponieważ prostą zamianę konstrukcyjną można wypróbować na istniejącej linii napełniającej przed uruchomieniem jakichkolwiek narzędzi do torebek. Zwykle punktem wyjścia są wylewane folie kompozytowe o wysokiej barierowości i rolki BOPP dopuszczone do kontaktu z żywnością: umożliwiają one przetestowanie okien uszczelniających, przepuszczalności gazu i rejestracji druku na małych nakładach przed pełną konwersją woreczka. Metodę porównania opisaliśmy bardziej szczegółowo w naszym poradniku ekologiczne materiały do pakowania żywności i wybór dostawcy .
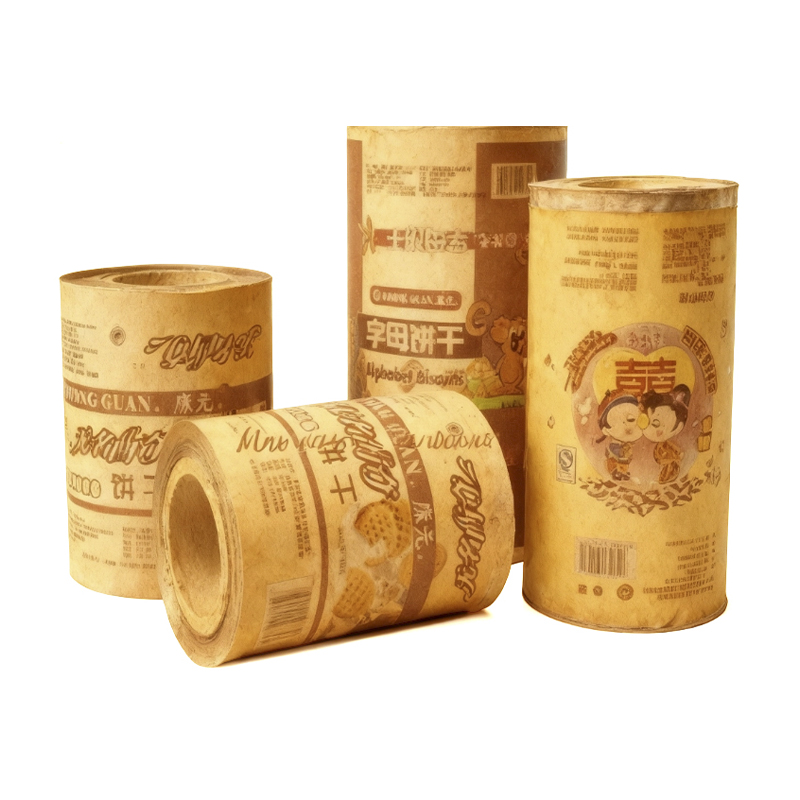 Producent folii rolkowej Nasza folia rolkowa precyzyjnie odpowiada na pięć głównych problemów kupujących: **kompatybilność, zgodność materiałowa, ochrona barierowa, jakość druku i konfigurowalna kontrola**... Zobacz produkt →
Wybierz trasę wycofania z eksploatacji przed materiałem
Nadające się do recyklingu, kompostowania i na bazie włókien to trzy różne projekty dla trzech różnych odbiorców. Wybierając najpierw trasę, zwykle usuwa się od razu połowę krótkiej listy materiałów i zapobiega się najczęstszemu błędowi w tej kategorii: kupowaniu folii kompostowalnej na rynek, który nie ma skupów kompostowników przemysłowych.
Możliwość recyklingu (mechaniczne)
Wymaga struktury monomateriałowej i strumienia kolekcji, który faktycznie akceptuje elastyczne formaty. Tam, gdzie odbiór folii przy krawężniku nie jest jeszcze dostępny, systemy odbioru odpadów w sklepach oraz pokrywki do kubków z mono-PET lub mono-PP pozwalają nadal przechowywać całe opakowanie w jednym strumieniu polimeru i poza zakresem opłat za materiały mieszane.
Kompostowalne
Normy EN 13432 i ASTM D6400 potwierdzają kompostowanie przemysłowe, a nie kompostowanie w domu i degradację ściółki. Grubość folii, zawartość bariery, a nawet system atramentu są ograniczone, dlatego torebki nadające się do kompostowania zwykle nadają się do stosowania w przypadku krótszych okresów przydatności do spożycia, zawartości suchej lub o niskiej zawartości tłuszczu oraz obiektów o obiegu zamkniętym, takich jak wydarzenia, stadiony i punkty gastronomiczne. Kompostowalne formaty torebek stojących są teraz praktyczne w tych zastosowaniach.
 Stojąca torebka: biodegradowalna torba stojąca Dominującym stylem są zwykłe torebki stojące (z harmonijkowymi zakładkami u dołu) i ośmiokątne torebki stojące (o ośmiostronnym, trójwymiarowym projekcie)... Zobacz produkt →
Na bazie włókien
Papier niesie silny sygnał konsumencki i realny strumień recyklingu na większości rynków, ale nie stanowi bariery. Torby i formaty tektury wymagają powłoki, wyściółki lub wewnętrznego woreczka na wszystko, co jest wilgotne lub zawierające tłuszcz, a włókno powinno być dostarczane z dokumentacją kontroli pochodzenia, taką jak FSC. Tam, gdzie odporność na wilgoć nie jest krytyczna, papier pozostaje najprostszym rozwiązaniem, jakie może zastosować marka.
Inżynieria formatu przenosi więcej materiału niż jakakolwiek wymiana żywicy
Zanim zaczniesz renegocjować strukturę filmu, przyjrzyj się formatowi. Torebka stojąca zużywa znacznie mniej materiału na gram produktu niż opakowanie sztywne, a torebka z płaskim dnem poprawia stabilność kostki paletowej i stabilność na półce w przypadku większych wypełnień. W porównaniach branżowych powszechnie wymienia się woreczek z dziobkiem zastępujący sztywną butelkę jako środek zmniejszający zużycie plastiku na litr o 60–80%, głównie dlatego, że opakowanie jest wykonane z folii, a nie z formowanego pojemnika.
Dwie mniejsze decyzje również poruszają igłę:
- Folia wieczka z mono-PET lub mono-PP dopasowana do kubka, dzięki czemu całe opakowanie pozostaje w jednym strumieniu polimeru, zamiast rozdzielać się na aluminium i plastik.
- Formaty do ponownego napełniania i ponownego wykorzystania, które wycinają materiał w zależności od użycia, nawet jeśli sama folia nie nadaje się do recyklingu, pod warunkiem, że opakowanie uzupełniające ma rozmiar odpowiedni do dozownika.
Formaty światłowodowe zasługują na swoje własne miejsce w tej samej rozmowie. Torby papierowe i nośniki tekturowe stanowią punkt wejścia o najniższym ryzyku w przypadku zastosowań związanych ze sprzedażą detaliczną, prezentami i wynosem, gdzie bariera nie jest czynnikiem ograniczającym.
 Producenci opakowań papierowych Elastyczne opakowanie Woreczki do pakowania żywności Torby do pakowania żywności Zobacz produkt →
Gdzie projekty dotyczące zrównoważonych opakowań przynoszą straty
Większość błędów, które widzimy, ma charakter proceduralny, a nie techniczny. Większość z nich stanowi te pięć luk.
- Reklamacje bez dokumentów. „Eko”, „biodegradowalne” i „nadające się do recyklingu” wymagają raportów z testów, certyfikatów lub dowodów zgodnych z wytycznymi projektowymi. Poproś o raport EN 13432 lub ASTM D6400, deklarację dotyczącą zawartości materiałów pochodzących z recyklingu lub ocenę projektu, a nie o broszurę.
- Zmniejszanie wartości bez ponownego badania. Usunięcie 15% masy folii powoduje spadek wydajności i wytrzymałości uszczelnienia. Bez testu świeżego okresu przydatności do spożycia i dystrybucji oszczędność jest teoretyczna.
- Ryzyko migracji w przypadku żywicy pochodzącej z recyklingu. Zgodność reakcji PCR z żywnością zależy od źródła żywicy i bariery funkcjonalnej w strukturze. To jest pytanie dotyczące specyfikacji, a nie skrót zakupowy.
- Luki certyfikacyjne na konwerterze. Statusy ISO 9001, ISO 14001 i BRCGS, a także aktualne daty audytów informują, czy dostawca może ubiegać się o roszczenia na etapie produkcji. Przed wykonaniem oprzyrządowania warto zrozumieć, jak zbudowany jest zakład; nasz konfiguracja produkcji i jakości strona pokazuje, jakiego rodzaju szczegółów należy żądać od dowolnego dostawcy.
- Brak danych EPR. Modulacja opłaty jest obliczana na podstawie wagi paczki według komponentu i materiału. Marki, które nie mogą zgłosić wagi folii oddzielonej od zamka, wylewki czy etykiety, płacą więcej, niż powinny.
Praktyczny 16-tygodniowy plan zmiany struktury
Terminy się przesuwają, gdy próby są ułożone w niewłaściwej kolejności. Jest to sekwencja utrzymująca zmianę struktury w obrębie jednego kwartału.
- Tygodnie 1-2: zdefiniuj trasę wycofania z eksploatacji, docelowy okres przydatności do spożycia, wagę wypełnienia i rynek EPR, a następnie wybierz dwie lub trzy konstrukcje.
- Tygodnie 3-5: przeprowadź próby folii na rolce i potwierdź okno uszczelnienia, rejestrację i prędkość linii.
- Tygodnie 6–9: okres przydatności do spożycia w czasie rzeczywistym, wytrzymałość zgrzewu i test upadku, w tym wilgotność odpowiadająca najgorszemu scenariuszowi rynkowemu.
- Tygodnie 10–11: zamroź grafikę, potwierdź metodę drukowania i odbierz certyfikaty oraz dokumenty dotyczące materiałów pochodzących z recyklingu.
- Tygodnie 12-14: uruchomienie pilotażowe, próba linii napełniającej, pakowanie skrzyń i kontrola stabilności palet.
- Tygodnie 15–16: wdrożenie produkcyjne oraz dane dotyczące masy na poziomie komponentów przekazane zespołowi raportującemu EPR.
Często zadawane pytania
Pytanie 1. Czym jest zrównoważone projektowanie opakowań?
Jest to praktyka polegająca na określaniu materiału, wagi, zawartości materiału pochodzącego z recyklingu i drogi wycofania z eksploatacji, a także okresu przydatności do spożycia i kosztu jednostkowego, tak aby opakowanie mogło zostać odzyskane w miejscu sprzedaży. W opakowaniach elastycznych oznacza to zazwyczaj konstrukcje jednomateriałowe, lżejsze grubości i sprawdzoną drogę odzyskiwania.
Pytanie 2. Jak duża część torebki musi składać się z jednego materiału, aby nadawała się do recyklingu?
Większość wytycznych dotyczących projektowania poliolefin, w tym CEFLEX i RecyClass, wymaga stosowania co najmniej 90% wagowych pojedynczego polimeru, z ograniczoną zawartością bariery, kleju i dodatków oraz kompatybilnymi zamknięciami.
Pytanie 3. Czy torebki biodegradowalne są lepsze od tych nadających się do recyklingu?
Nie automatycznie. Certyfikowana folia kompostowalna tworzy wartość tylko tam, gdzie istnieje kompostownia przemysłowa. Na większości rynków jednomateriałowy worek nadający się do recyklingu zmniejsza większy wpływ na środowisko niż worek nadający się do kompostowania, który ląduje w odpadach ogólnych.
Pytanie 4. Czy zrównoważone opakowanie kosztuje więcej?
Folia kosztuje zwykle nieco więcej za kilogram, ale zmniejszenie grubości jednego materiału, zmiany formatu i prawidłowe raportowanie EPR często to równoważą. Większym ukrytym kosztem jest czas testowania, dlatego ważny jest plan 16-tygodniowy.
Pytanie 5. Jakie certyfikaty powinienem sprawdzić u dostawcy opakowań?
Poszukaj norm ISO 9001 i ISO 14001 w zakresie zarządzania jakością i środowiskiem, BRCGS w przypadku produkcji mającej kontakt z żywnością, FSC w przypadku papieru, raportów z testów EN 13432 lub ASTM D6400 w przypadku materiałów kompostowalnych oraz deklaracji zawartości materiałów pochodzących z recyklingu w przypadku oświadczeń PCR.
Pytanie 6. Co to jest PPWR i czy ma wpływ na moje opakowanie?
Od 12 sierpnia 2026 r. obowiązuje rozporządzenie UE w sprawie opakowań i odpadów opakowaniowych (rozporządzenie (UE) 2025/40). Określa ono wymogi dotyczące możliwości recyklingu i zawartości materiałów pochodzących z recyklingu dla opakowań wprowadzanych na rynek UE, dlatego decyzje strukturalne mają obecnie termin zgodności.
Zrównoważone projektowanie opakowań nagradza marki, które traktują je raczej jako projekt inżynieryjny niż komunikacyjny. Napraw konstrukcję, udowodnij ją uznanymi metodami testowymi, udokumentuj roszczenia, a linia marketingowa napisze się sama. Zhiwei Packaging zajmuje się przetwarzaniem opakowań elastycznych w Longgang, centrum drukarskim w pobliżu portów w Szanghaju i Ningbo, od 1989 roku i posiada certyfikaty ISO 9001, ISO 14001 i BRC dla formatów torebek, rolek, wylewek i papieru dla klientów z branży żywności, karmy dla zwierząt domowych, napojów i klientów detalicznych.